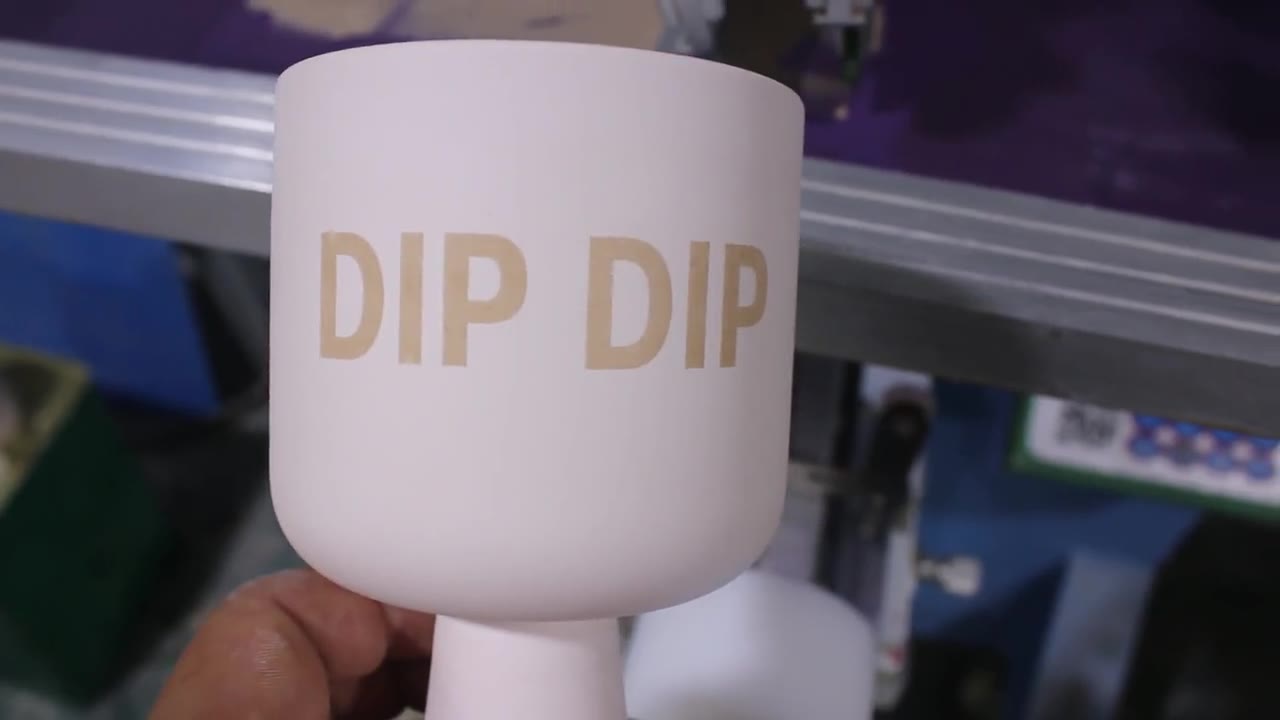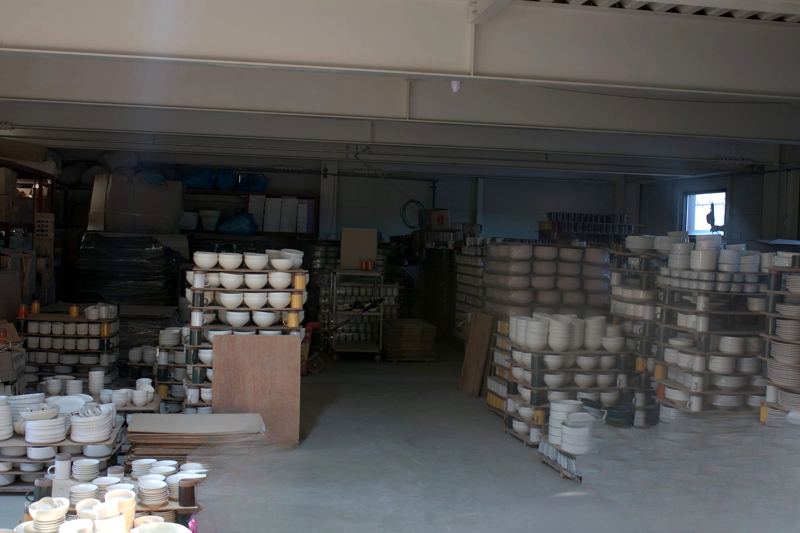
생산 공정·설비

한 점의 도자기가 완성되기까지,
모든 공정과 설비를 공장 안에 갖췄습니다.

  1. 원료·안료
  2. 토련
  3. 석고 몰드
  4. 성형·주입
  5. 건조
  6. 정형
  7. 초벌 소성
  8. 유약·시유
  9. 재벌 소성
  10. 인쇄·전사
  11. 검수·포장
10단계 공정
4기토련기 (소재별 반죽)
7기소성로 (LPG 소성로 3기, 전기 소성로 4기)
10만 개월 최대 생산량
10명생산 인력

소성 온도

굽는 목적에 따라 온도와 소성로를 나눠 씁니다.

LPG 소성로 3기 · 고온용 전기 소성로 2기 (1.0㎥는 최고 1,300℃) · 중온용 전기 소성로 2기 (최대 1,000℃)

원료·안료

흙과 유약의 재료부터, 공장 안에 모두 갖추고 있습니다.

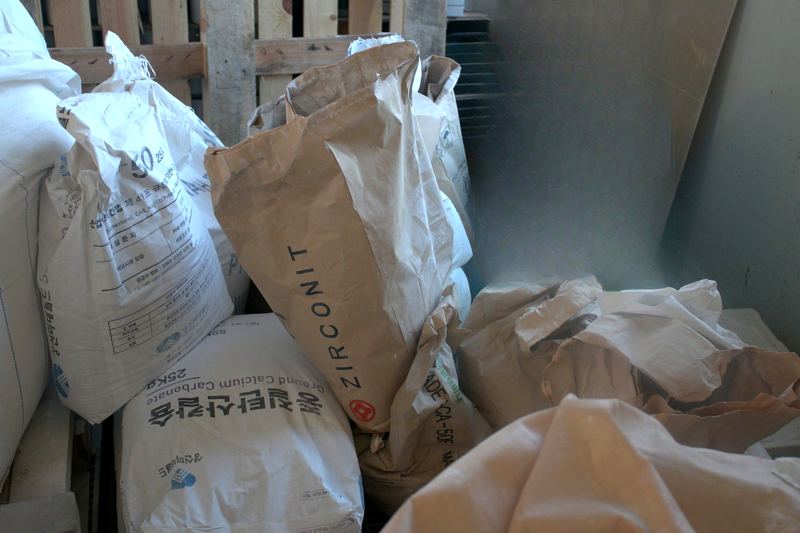
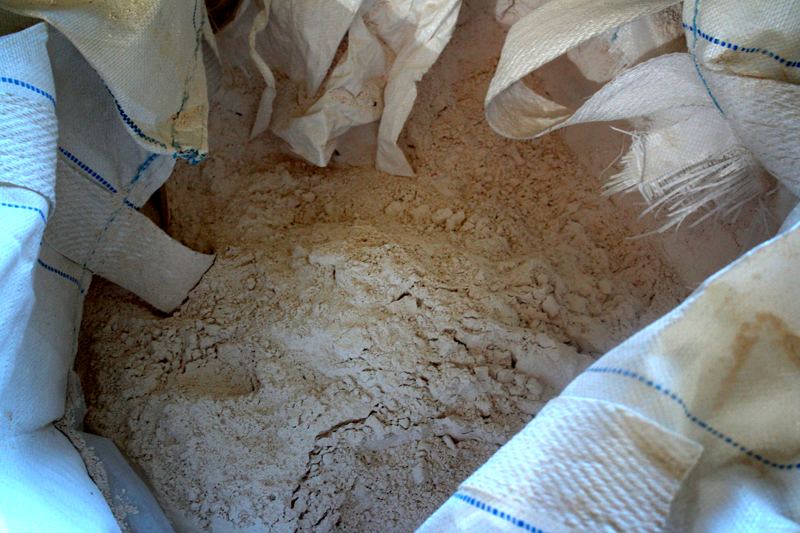
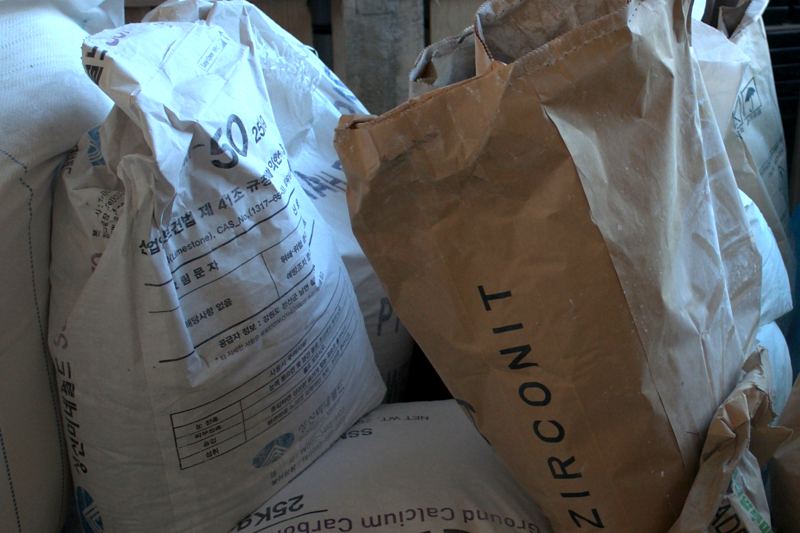
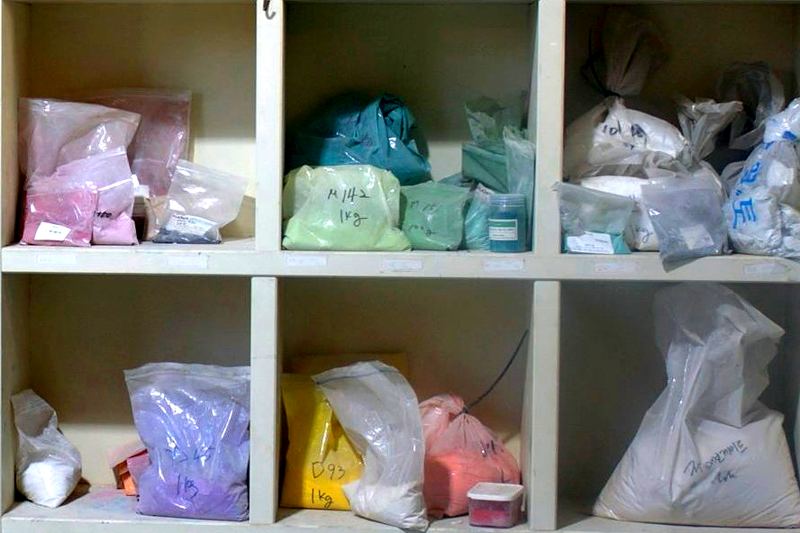
카리장석·소다 장석·카오린부터 페탈라이트·저슬리보레이트까지 14가지 기본 원료를 톤백과 포대째 들여와 보관하고, 색을 내는 산화물과 도자기 안료는 유약 실험실에 색상별로 갖춰 두었습니다. 원하는 색이 있으면 바로 시험하고 바로 만듭니다.

톤백째 보관하는 기본 원료
톤백째 보관하는 기본 원료
석회석(탄산칼슘)·규산지르코늄 등 포대 원료
유약 실험실에 색상별로 비치한 안료
유약 실험실에 색상별로 비치한 안료

기본 원료 14종

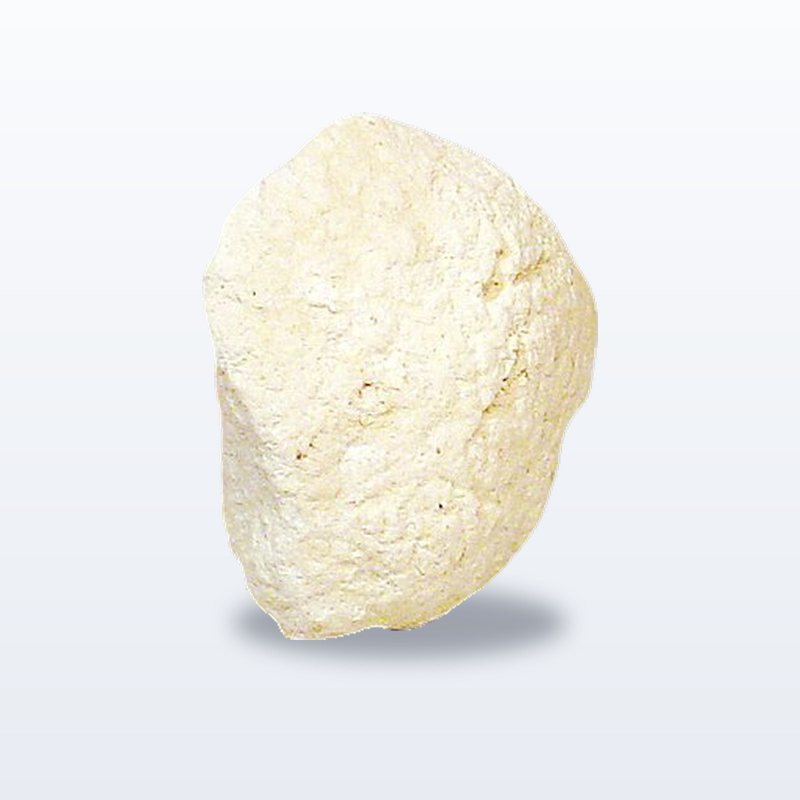
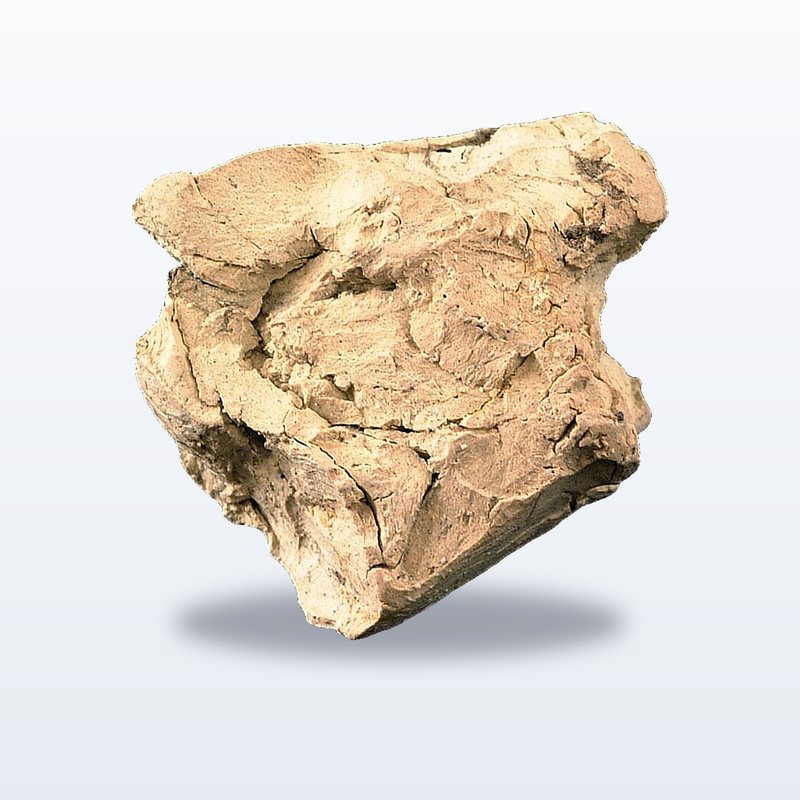
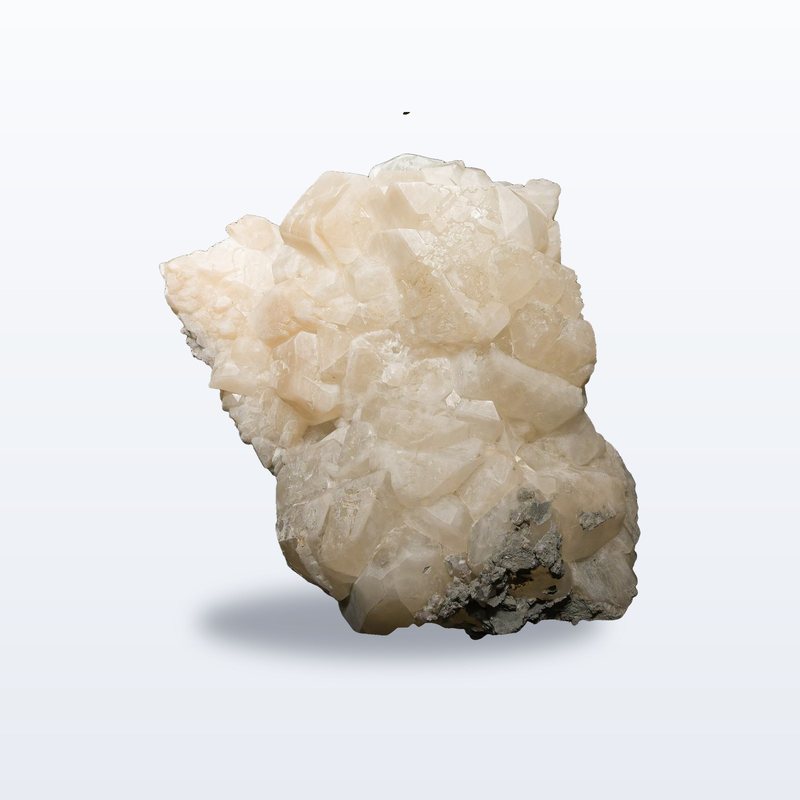
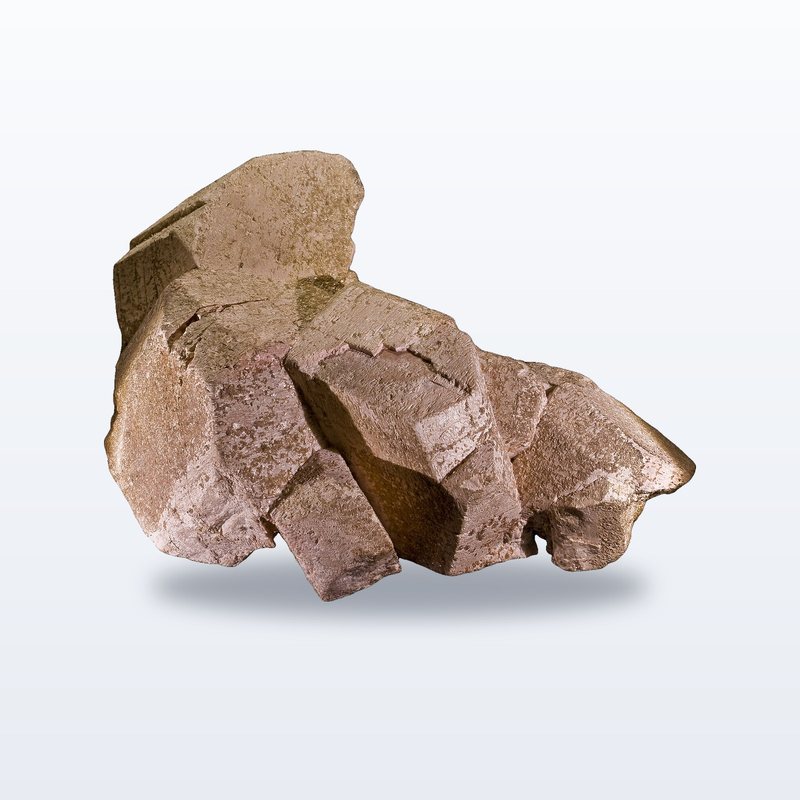
  • 카리장석 원광 표본 사진(정장석)카리장석칼륨 장석. 소지와 유약을 녹여 주는 주 용융제
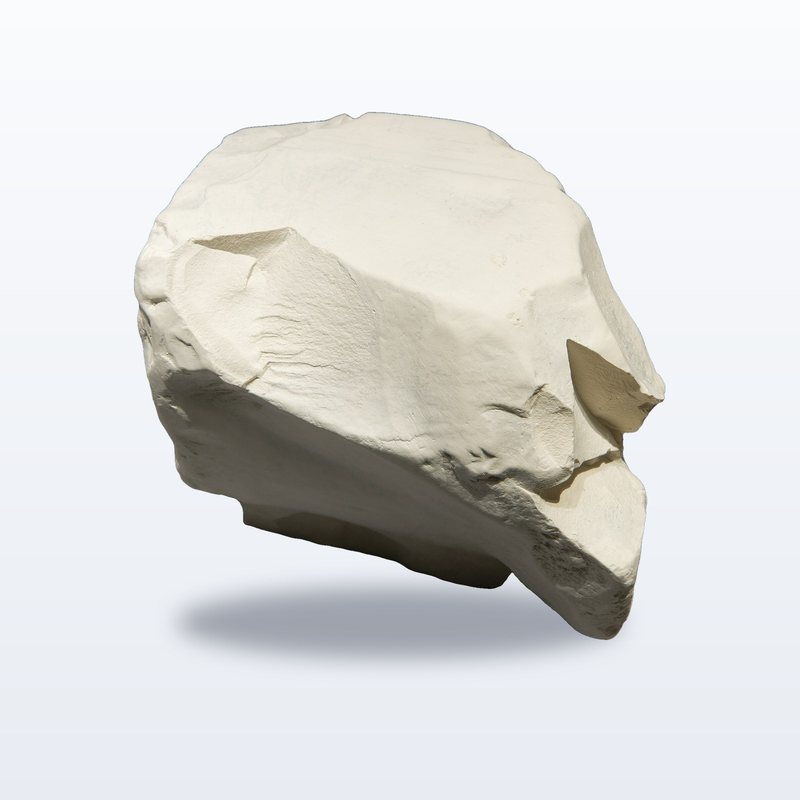
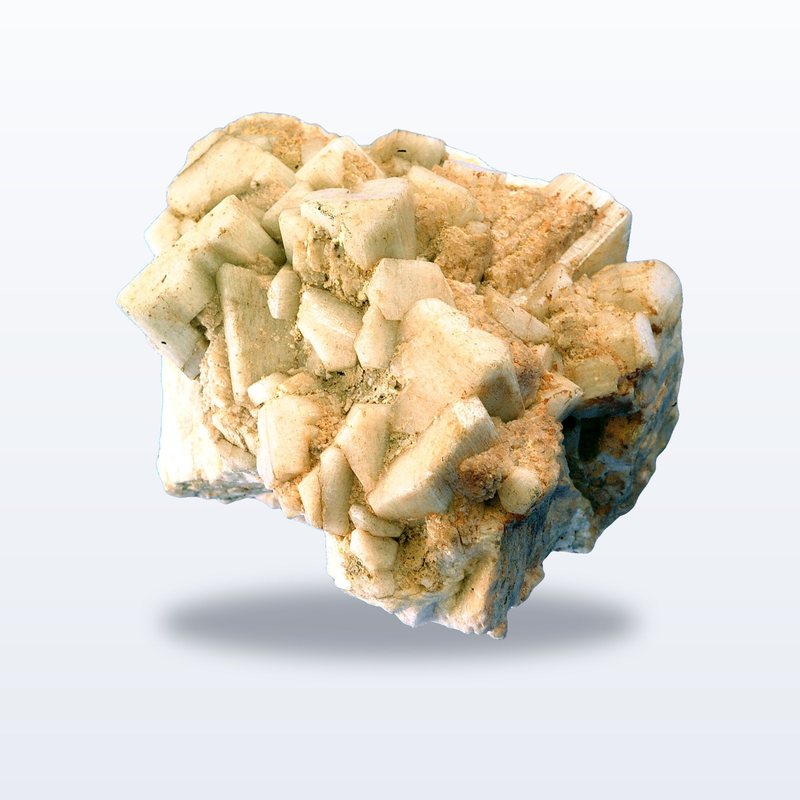
  • 소다 장석 원광 표본 사진(조장석)소다 장석나트륨 장석. 더 낮은 온도에서 녹아 유약 광택을 돕는 용융제
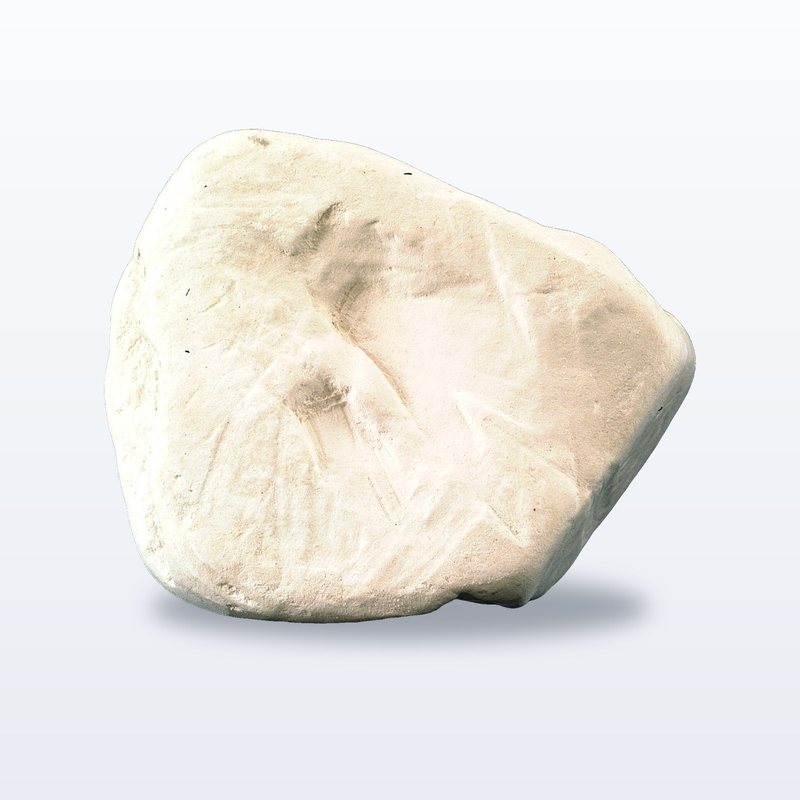
  • 석회석 원광 표본 사진(석회암)석회석탄산칼슘. 고온 유약의 용융을 돕고 단단한 유리질을 만듦
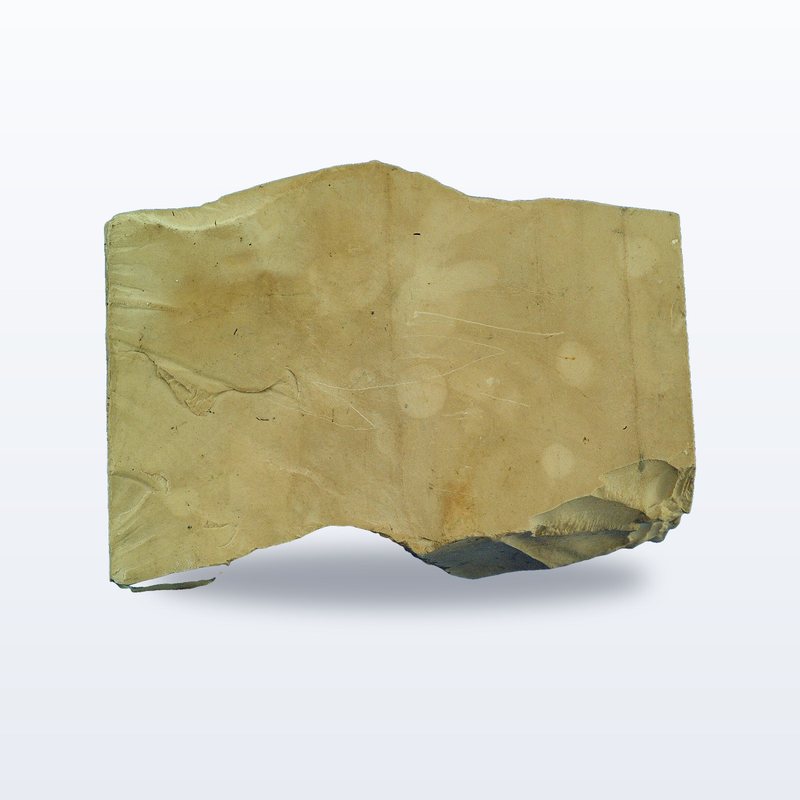
  • 백토 원광 표본 사진(고령석)백토소지의 가소성과 흰 바탕색을 만드는 기본 점토
  • 뉴질랜드 카오린 원광 표본 사진(할로이사이트)뉴질랜드 카오린백색도가 매우 높아 맑고 흰 백자 소지에 사용
  • 베트남 카오린 원광 표본 사진(고령석)베트남 카오린소지의 백색도와 성형성을 보강
  • 중국 점토 원광 표본 사진(고령석)중국 점토가소성이 좋아 성형 강도를 높여 줌
  • 활석 원광 표본 사진(활석)활석마그네시아 공급. 매트 유약과 열팽창 조절
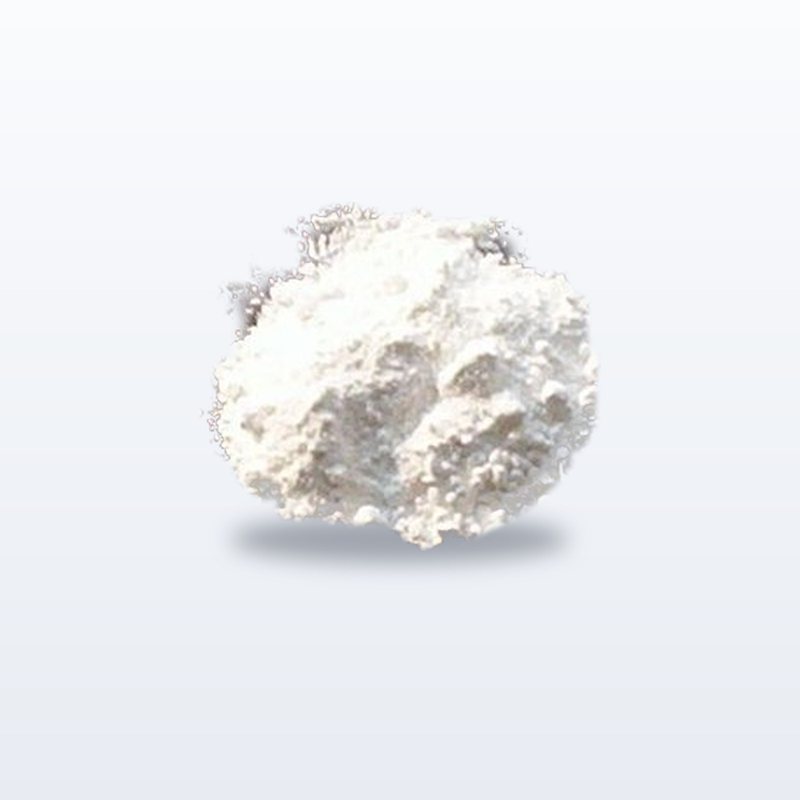
  • 산화아연 분말 사진산화아연용융을 돕고 유약의 광택과 결정 표현에 사용
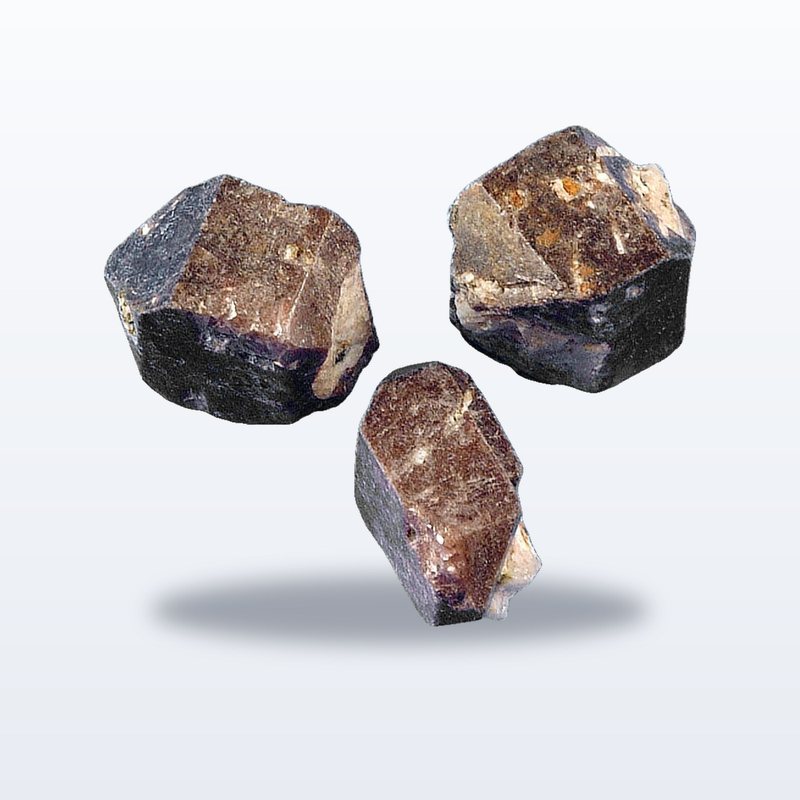
  • 규산지르코늄 원광 표본 사진(지르콘)규산지르코늄유백제. 유약을 불투명하고 희게 만듦
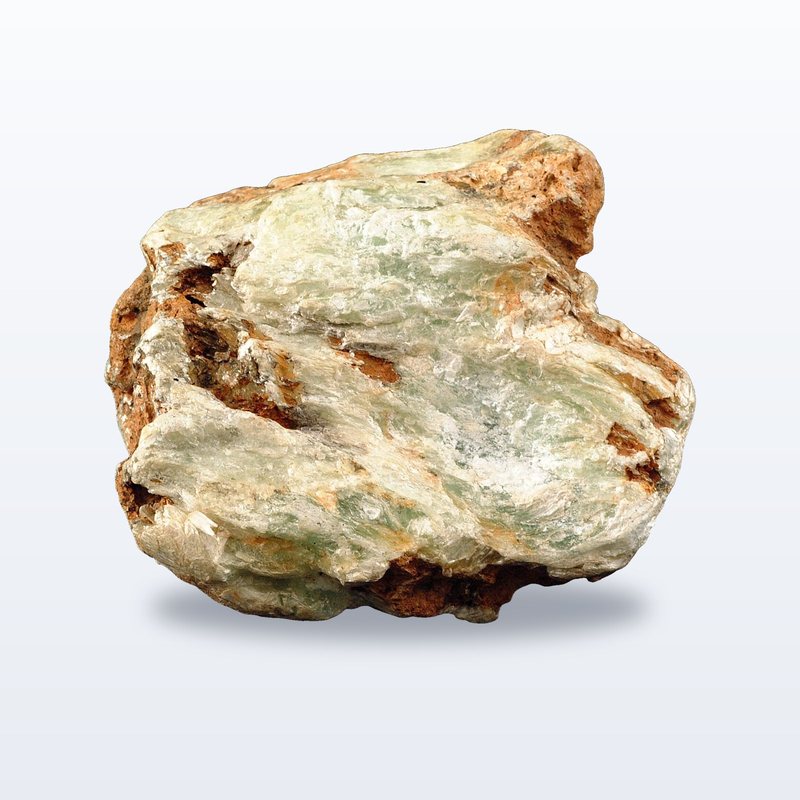
  • 페탈라이트 원광 표본 사진(페탈라이트)페탈라이트(Petalite)저팽창 원료. 리튬을 공급해 열충격에 강한 내열·직화 식기를 만듦
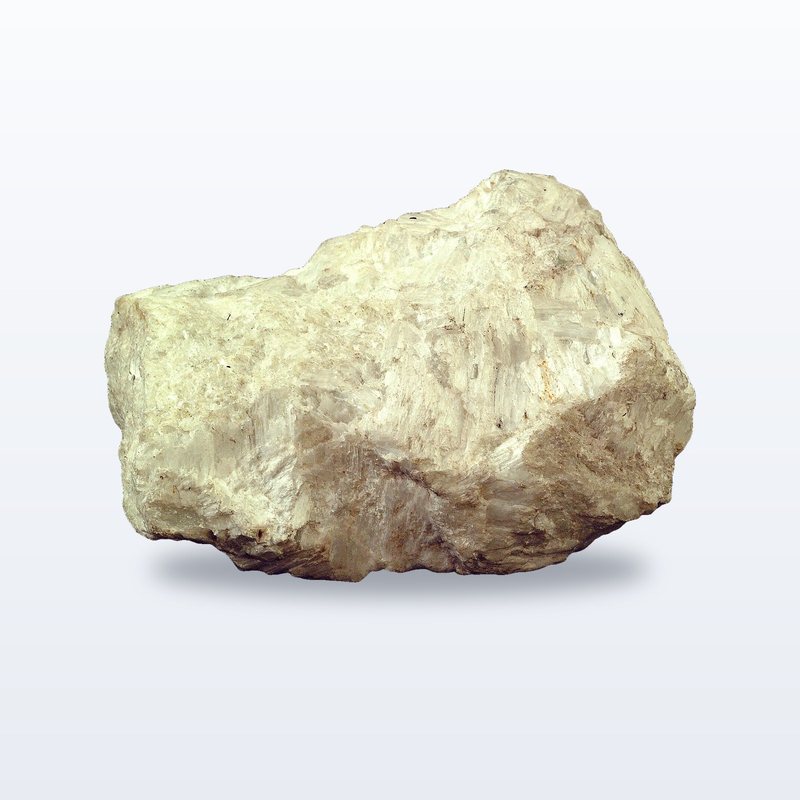
  • 규회석 원광 표본 사진(규회석)규회석칼슘·규소 공급. 수축과 변형을 줄이고 유약 결함을 낮춤
  • 벤토나이트 원광 표본 사진(몬모릴로나이트)벤토나이트소량으로 가소성을 높이고 유약이 가라앉지 않게 함
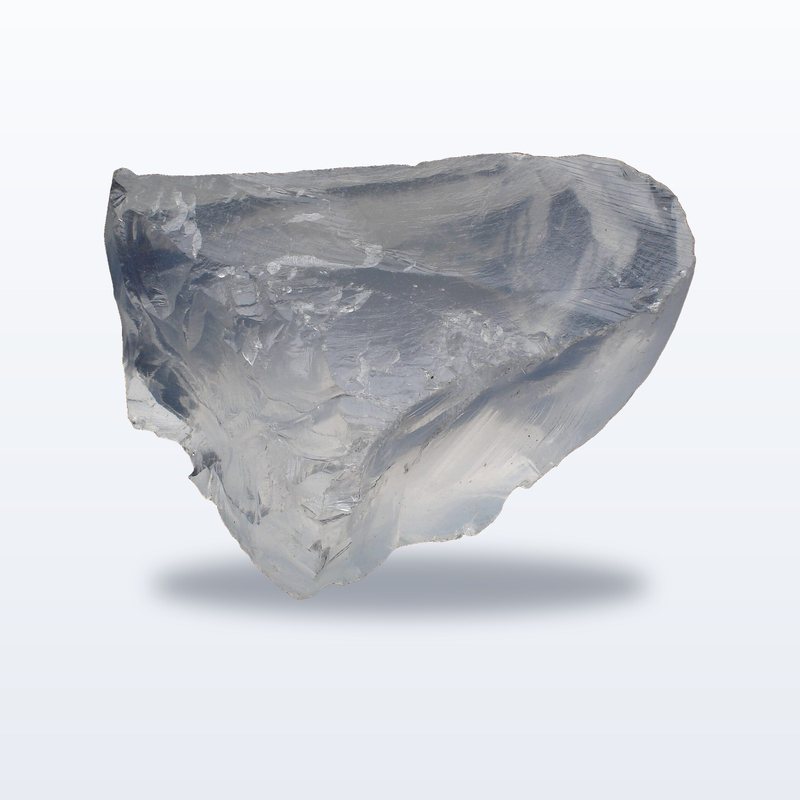
  • 저슬리보레이트 원광 표본 사진(콜레마나이트)저슬리보레이트붕소 공급 원료. 낮은 온도에서 유약을 녹이고 발색을 도움

발색 산화물·안료

  • 산화코발트청색
  • 산화크롬녹색
  • 산화철황·갈·흑색
  • 산화구리청록·진사
  • 산화망간갈색·자색
  • 이산화티탄유백·연황
  • 산화니켈회색·갈색
  • 황색 안료프라세오디뮴 등
  • 분홍 안료크롬·주석계
  • 적색 안료인클루전 레드 등
광물 사진 출처

기본 원료 사진은 각 원료의 대표 광물 표본 사진으로, Wikimedia Commons에서 가져와 배경을 정리했습니다.

모든 원료와 안료를 자사에서 직접 보유하고 있습니다. 흙을 만드는 기본 원료부터 유약, 색을 내는 산화물과 안료까지 외부에서 그때그때 구해 오지 않고 공장에 직접 갖춰 두었습니다. 그래서 원료 배합, 유약 개발, 색상 시험을 모두 공장 안에서 바로 진행합니다.

01

토련

흙을 반죽해 공기를 빼고 성형에 알맞은 상태로 만듭니다.

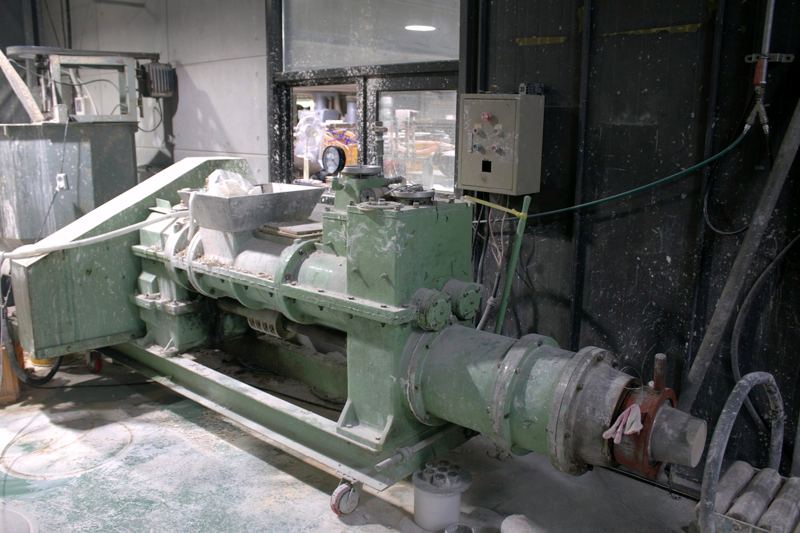
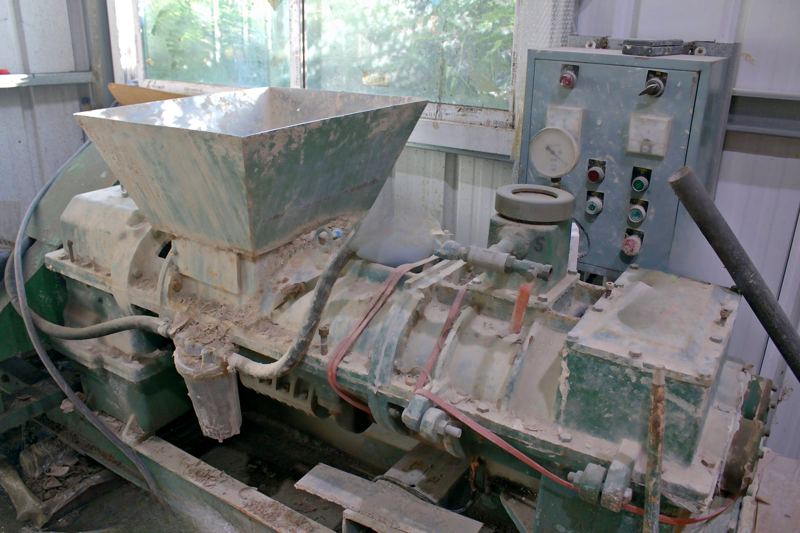
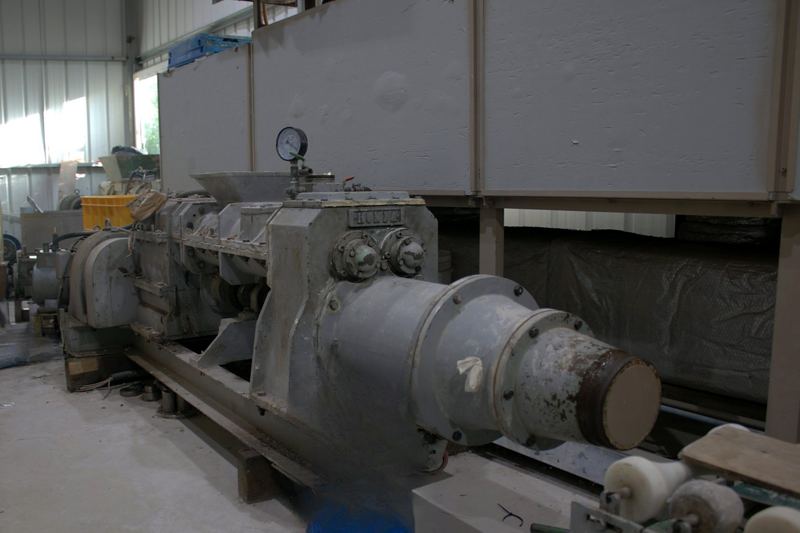
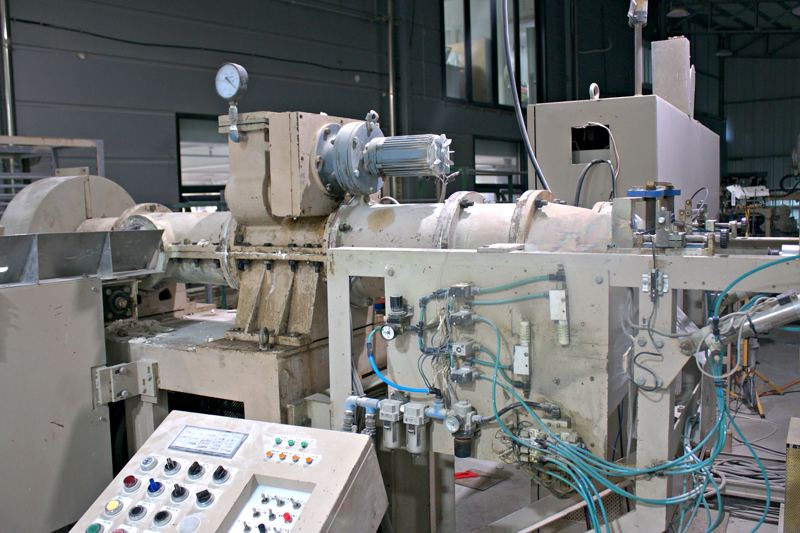
다양한 소재로 생산하려면 소재마다 토련기가 따로 있어야 합니다. 20마력 주물, 20마력 ALL 스테인리스, 10마력 스테인리스, 전자동 성형기용, 모두 4기의 토련기로 흙이 서로 섞이지 않게 소재별로 나눠 반죽합니다. 스테인리스 토련기는 흙에 금속 성분이 섞이는 것을 막아 깨끗한 백색 소지를 지켜 줍니다.

■ 생산 소재 예: 백자토 · 내열 소지 · 색소지 …

사용 설비 · 토련 설비

설비명수량재질
20마력 주물 토련기1기주물
20마력 ALL 스테인리스 토련기1기ALL 스테인리스
10마력 스테인리스 토련기1기스테인리스
전자동 성형기용 토련기1기성형기 일체형
토련기마다 다른 소재. 20마력 ALL 스테인리스 토련기, 10마력 스테인리스 토련기, 전자동 성형기용 토련기에 각각 다른 흙을 투입해 반죽하고 뽑아낸 뒤, 잘라서 픽업해 석고 몰드에 넣고 성형합니다
20마력 ALL 스테인리스 토련기
20마력 ALL 스테인리스 토련기
20마력 주물 토련기
20마력 주물 토련기
10마력 스테인리스 토련기
10마력 스테인리스 토련기
전자동 성형기용 토련기
전자동 성형기용 토련기
02

석고 몰드 제작

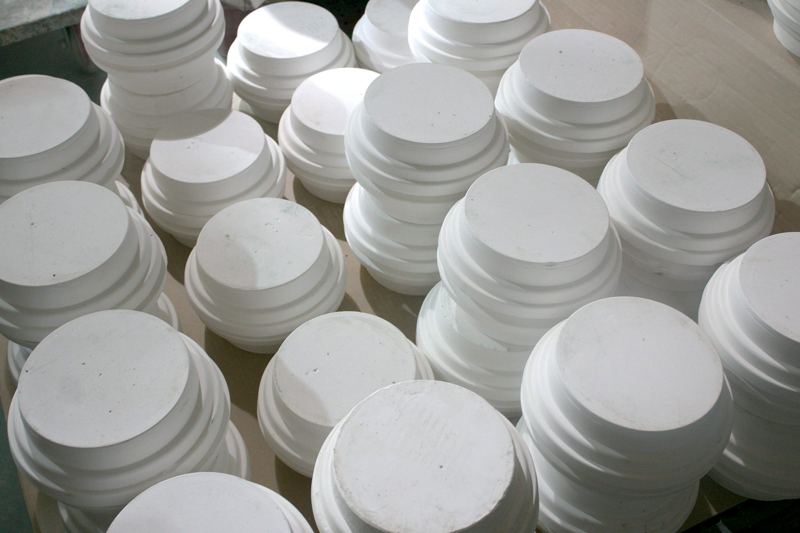
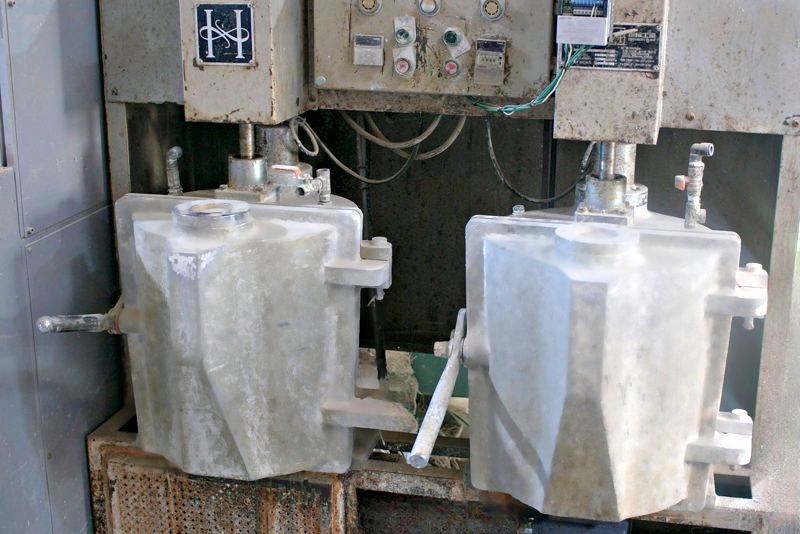
제품 형태에 맞는 석고 몰드를 직접 만듭니다. 석고를 진공 교반기로 섞어 기포 없는 단단한 몰드를 만들고, 새 디자인도 몰드부터 공장 안에서 시작합니다.

사용 설비 · 석고 몰드 제조 설비

설비명수량용도
석고 진공 교반기■ 수량기포 없는 몰드 제작
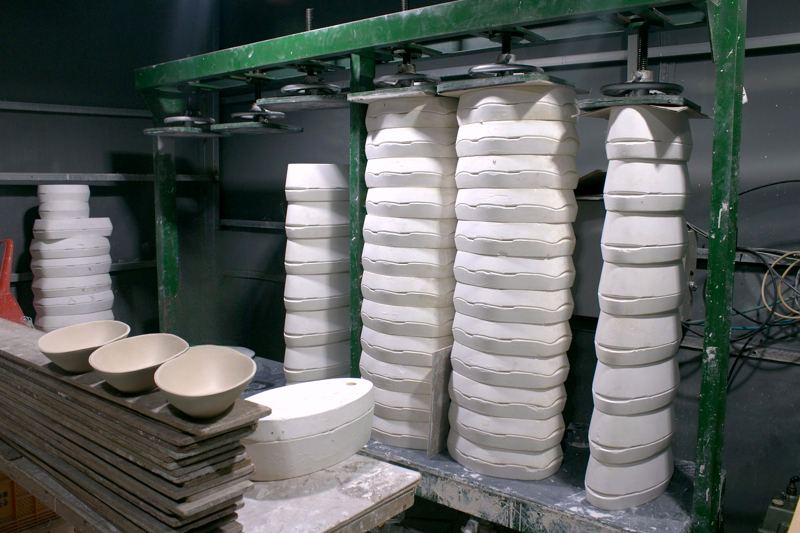
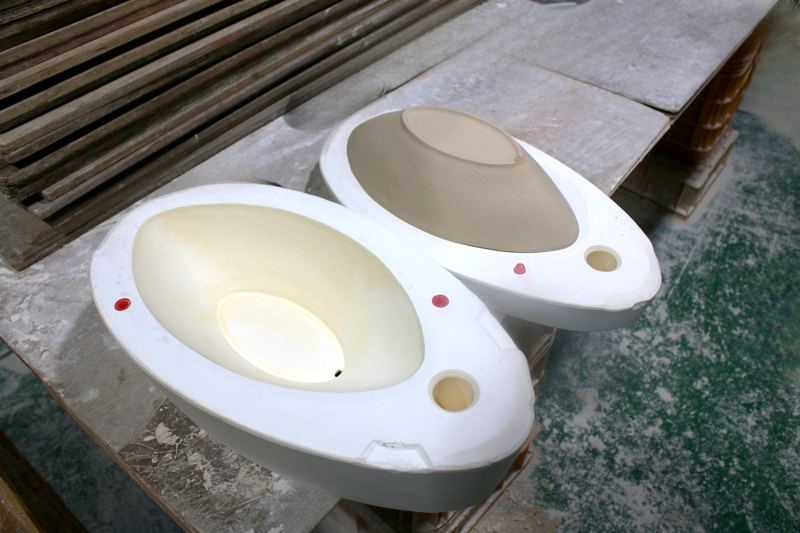
공장에서 만든 석고 몰드
공장에서 만든 석고 몰드
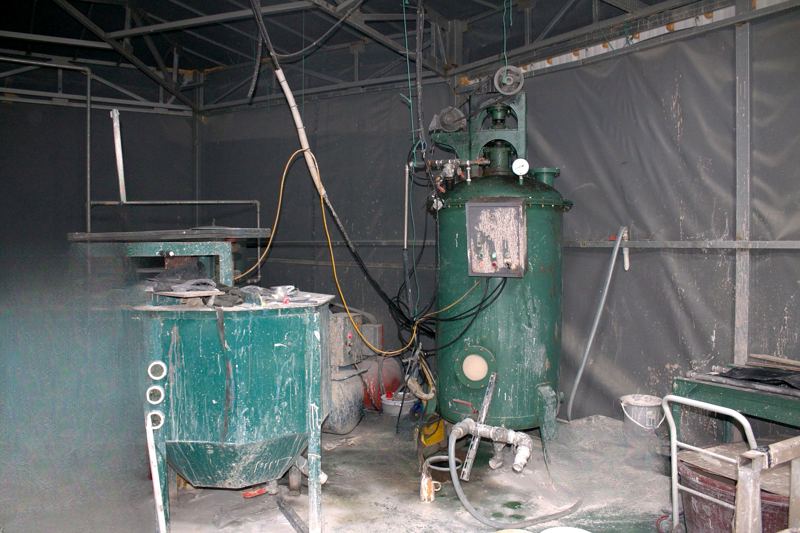
석고 진공 교반기
석고 진공 교반기
03

성형·주입

2헤드 전자동 성형기와 롤러머신으로 접시·볼 같은 기물을 빠르고 고르게 성형합니다. 시제품용 롤러머신(UR-50형)을 따로 두어 양산 라인을 멈추지 않고도 새 디자인의 시제품을 만듭니다.

손잡이가 달린 컵이나 화병처럼 성형기로 만들기 어려운 형태는 이장(흙물)을 석고 몰드에 부어 압력 주입이나 일반 주입으로 만듭니다. 압력 주입용 이장은 쓰기 전에 고르게 교반합니다.

사용 설비 · 성형 설비

설비명수량용도
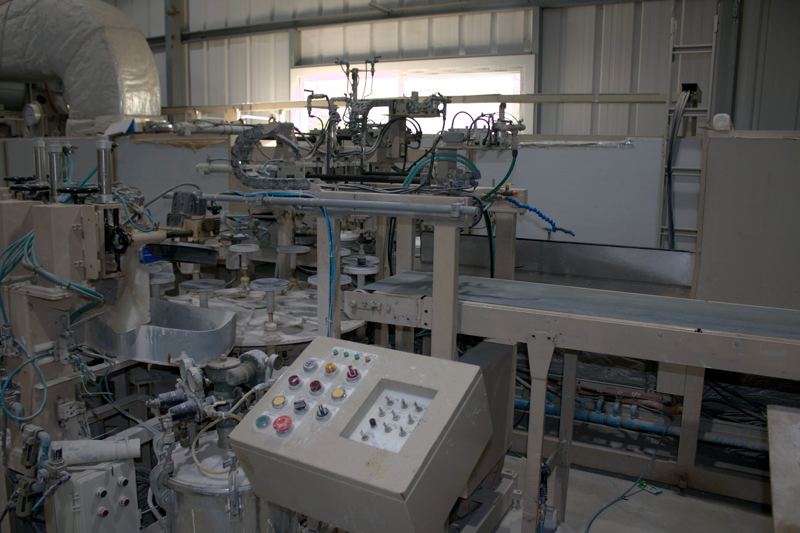
2헤드 전자동 성형기1기양산 성형
2헤드 롤러머신 UR-53형1기양산 성형
2헤드 롤러머신 UR-50형1기시제품 생산

사용 설비 · 주입 설비

설비명수량
압력 주입 설비1세트
일반 주입 설비1세트
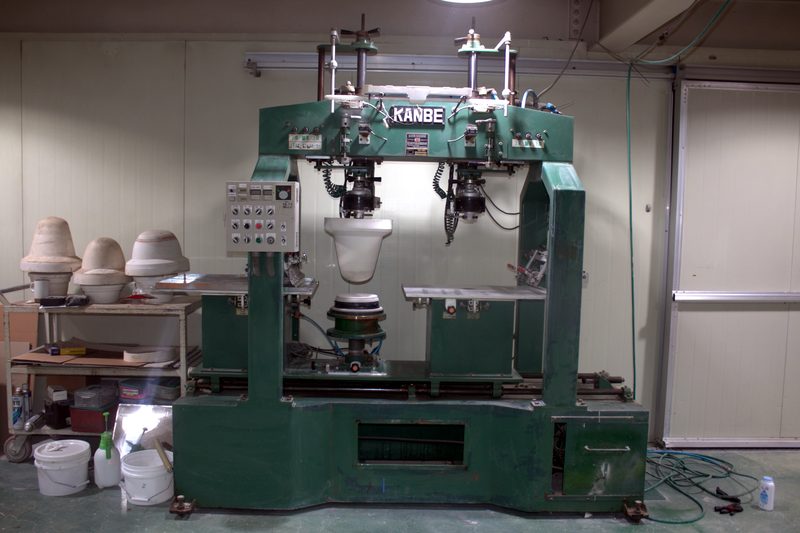
전자동 성형기 공정. 흙을 투입해 토련하고, 잘라낸 흙을 석고 몰드(가다)에 넣어 롤러로 성형한 뒤 탈형해 컨베이어로 내보냅니다
롤러머신 UR-53형으로 볼과 접시를 성형하는 모습
2헤드 전자동 성형기
2헤드 전자동 성형기
전자동 성형기 성형부
전자동 성형기 성형부
롤러머신 UR-53형 (양산용)
롤러머신 UR-53형 (양산용)
롤러머신 UR-50형 (시제품용)
롤러머신 UR-50형 (시제품용)
압력 주입용 슬립(이장)을 교반하는 모습
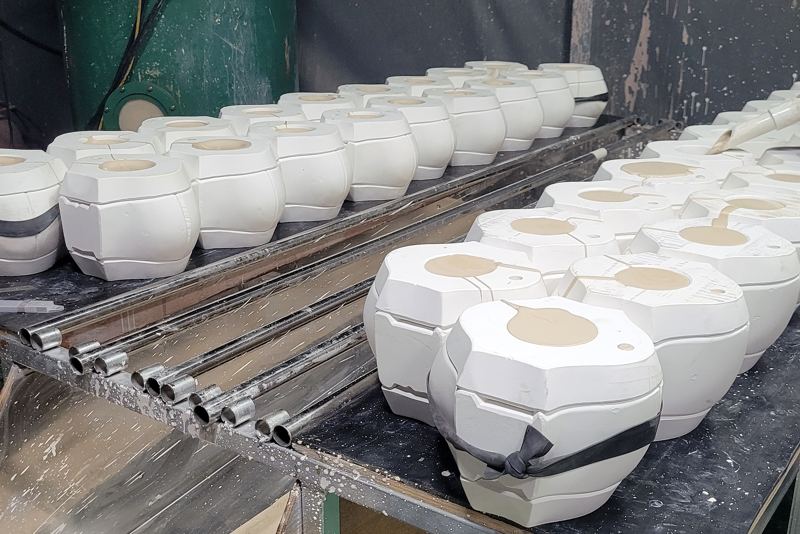
몰드를 겹겹이 세워 압력 주입
몰드를 겹겹이 세워 압력 주입
압력 주입 성형 후 몰드를 열어 제품을 탈형하는 모습
일반 주입용 이장 탱크
일반 주입용 이장 탱크
석고 몰드에 이장을 부어 넣는 일반 주입
04

건조

성형한 제품을 뒤틀림 없이 고르게 말립니다.

건조 설비
건조 설비
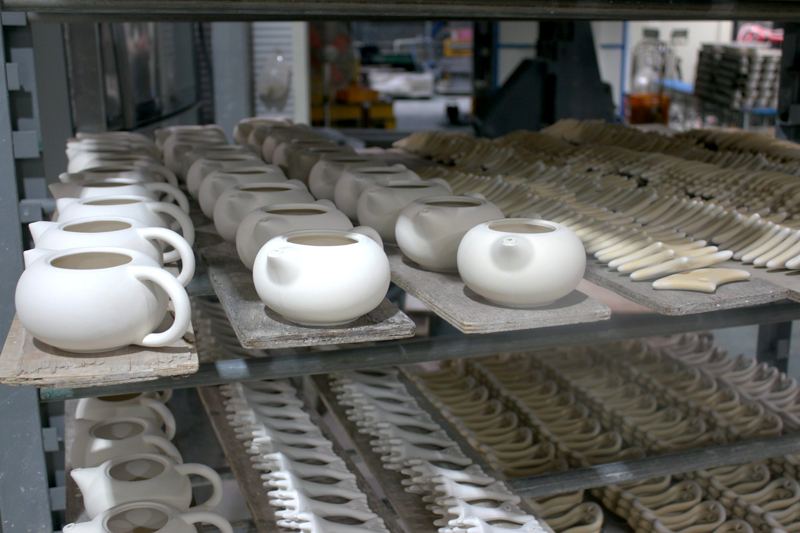
선반 가득 마르는 주전자와 괄사
선반 가득 마르는 주전자와 괄사
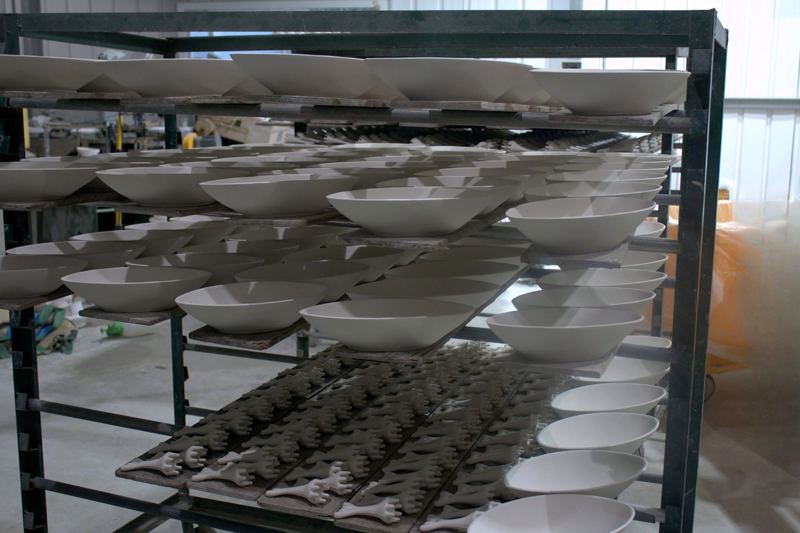
건조대의 볼과 소품
건조대의 볼과 소품
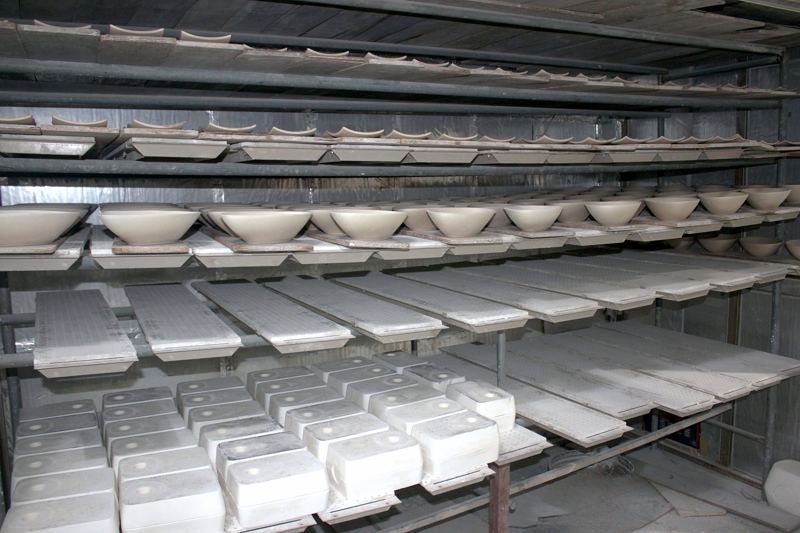
압력 주입품 건조
압력 주입품 건조
05

정형

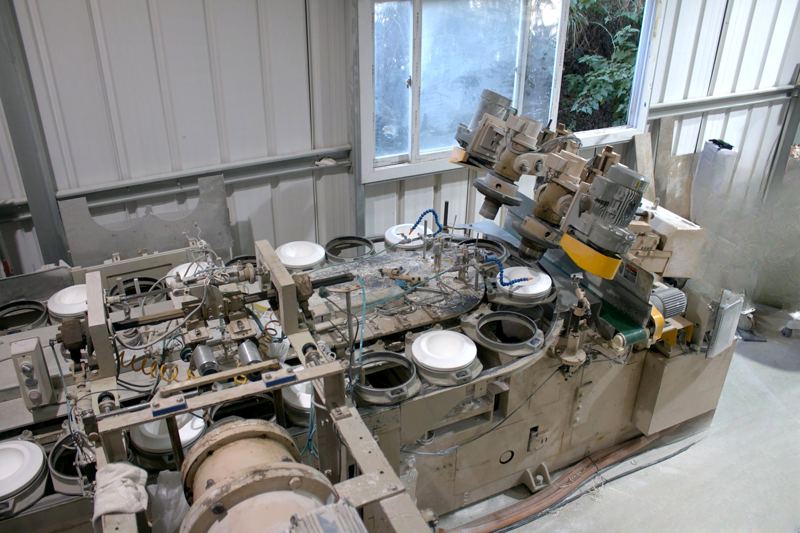
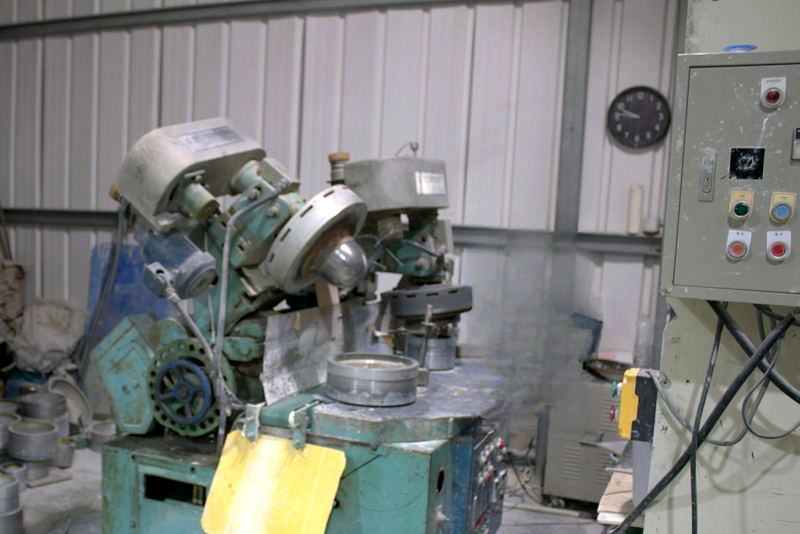
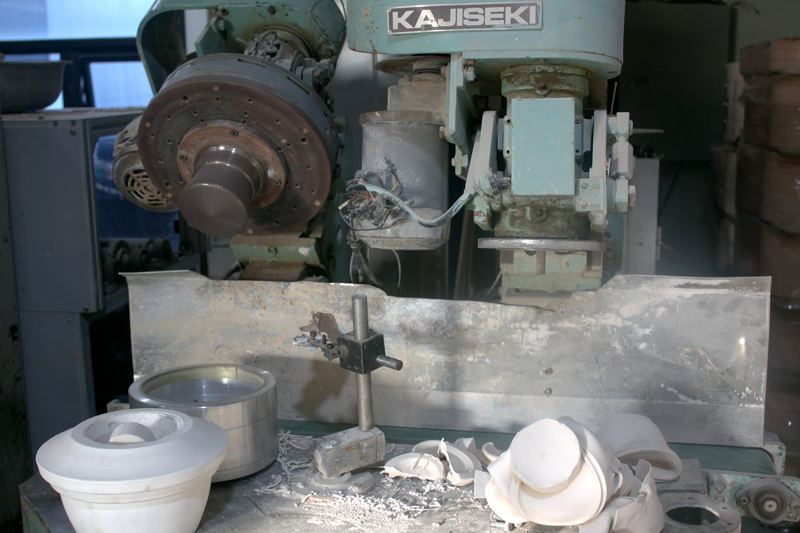
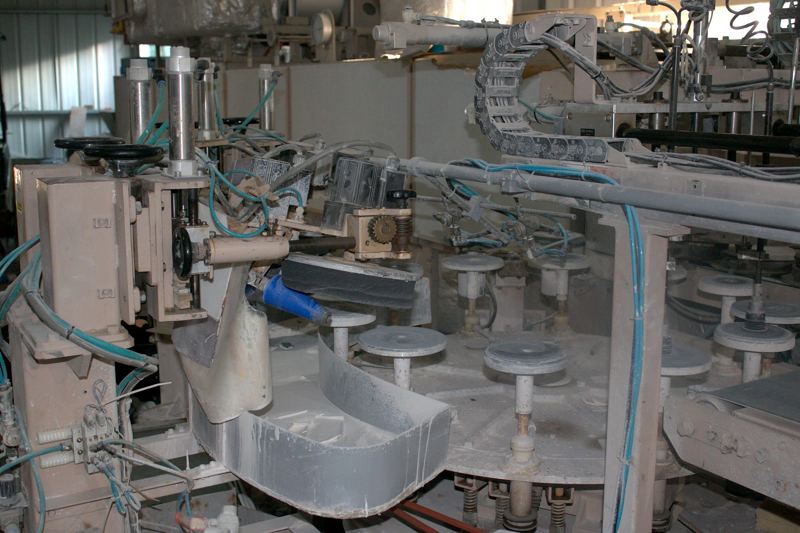
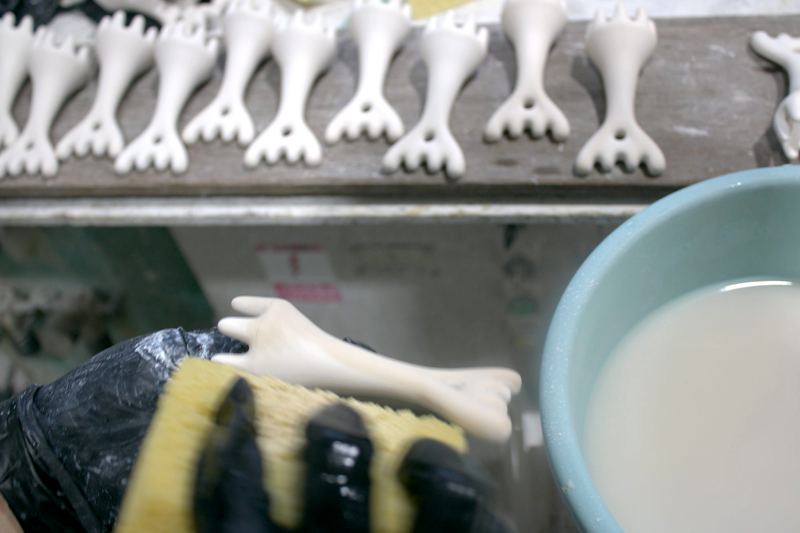
이음새와 가장자리, 표면을 다듬어 형태를 완성합니다. 전자동 성형기의 자동 정형부가 양산품을 다듬고, 주입 기물은 손으로 마무리합니다.

전자동 정형 라인. 성형한 컵이 컨베이어를 따라 이동하며 자동으로 정형됩니다
자동 정형. 회전하는 받침 위에서 볼의 가장자리를 매끈하게 다듬습니다
전자동 성형기 자동 정형부
전자동 성형기 자동 정형부
압력 주입 기물을 스펀지로 다듬는 모습
06

초벌 소성

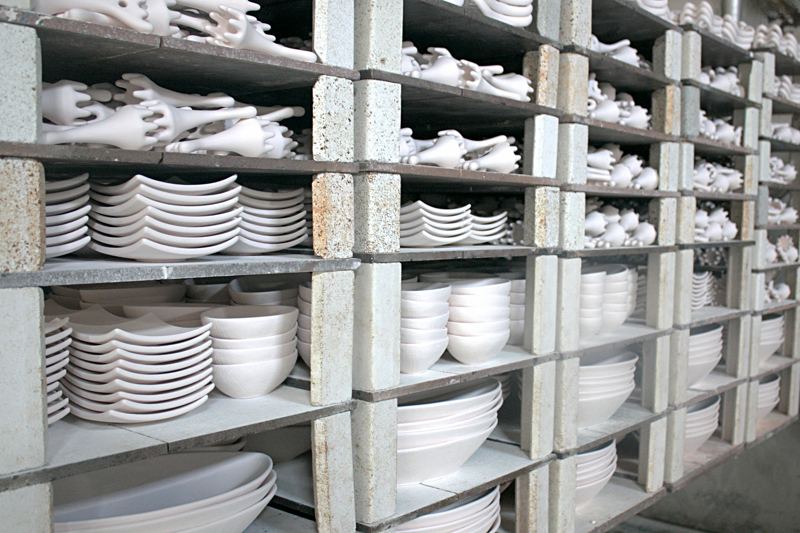
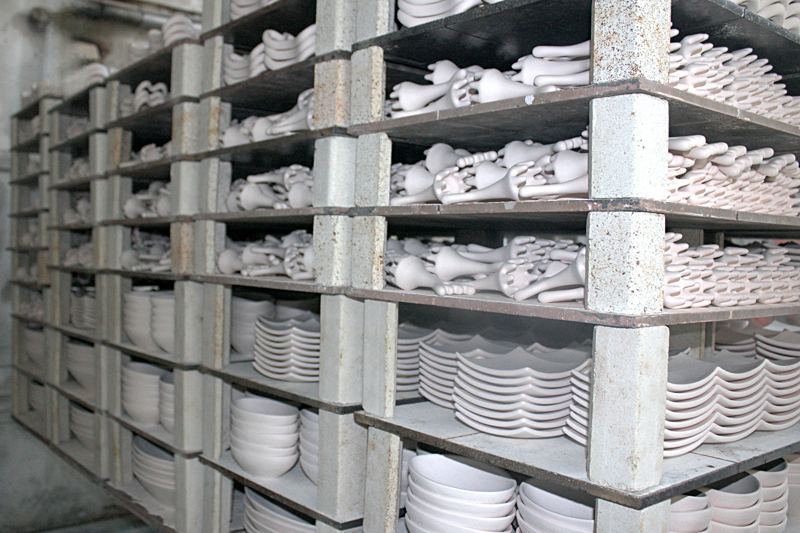
약 1,000℃에서 한 번 구워 단단하게 만듭니다.

약 1,000℃
초벌 소성을 마치고 소성로에서 나온 기물
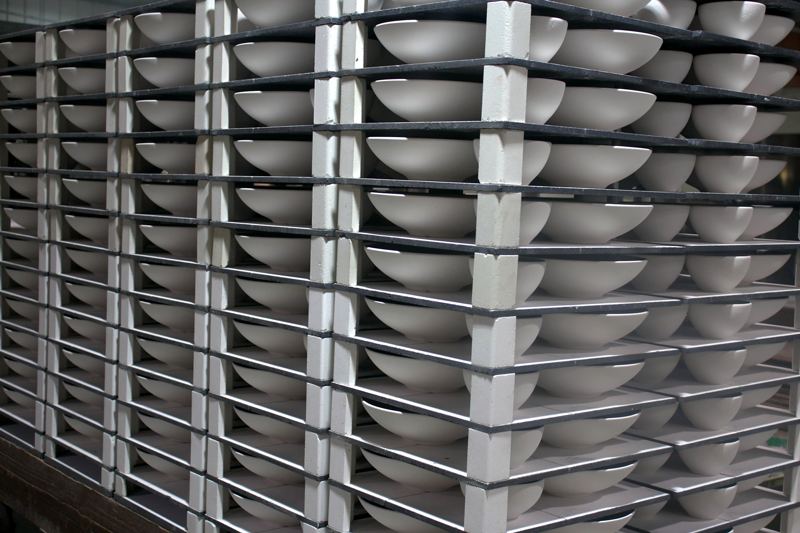
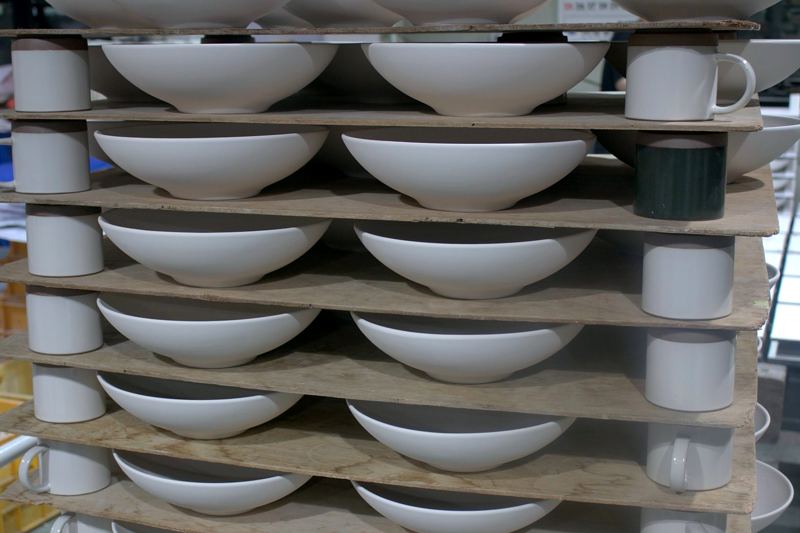
선반마다 층층이 쌓인 초벌 기물
선반마다 층층이 쌓인 초벌 기물
07

유약 개발·시유

알루미나 볼밀로 원료와 유약을 직접 분쇄하고, 시험용 포트밀로 새 유약을 소량 실험한 뒤 양산에 적용합니다. 분쇄한 유약은 진동채로 곱게 걸러 불순물과 굵은 입자를 없애고, 다이어프램 펌프로 옮깁니다.

2016년 구축한 로봇 시유 자동화 라인으로 유약을 고르게 입혀 두께가 일정한 유약층을 만듭니다.

사용 설비 · 분쇄 설비

설비명용량·수량용도
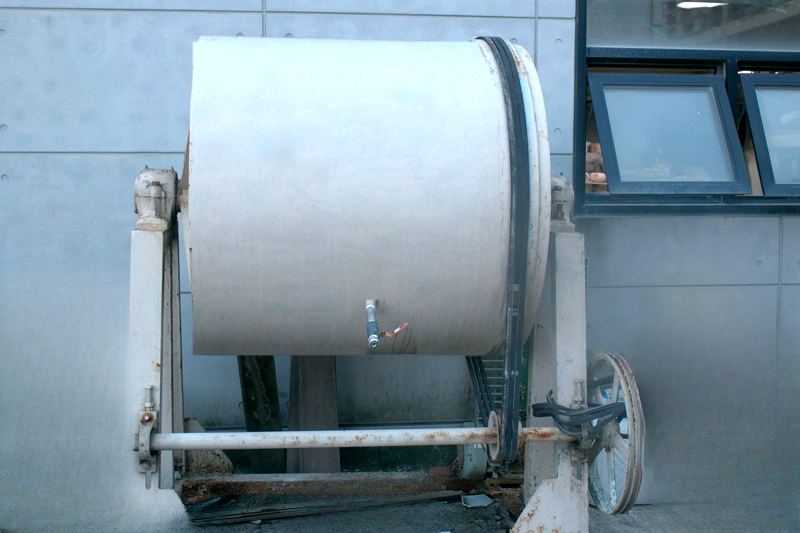
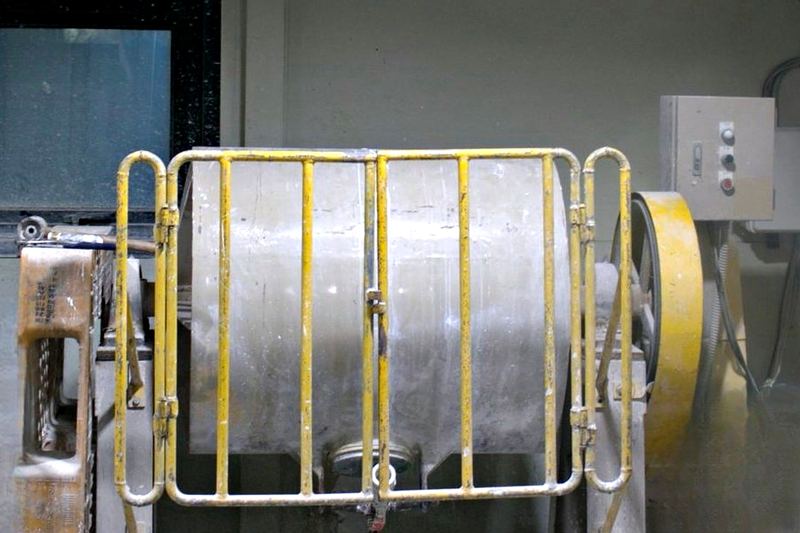
알루미나 볼밀50kg원료·유약 분쇄
알루미나 볼밀200kg원료·유약 대량 분쇄
포트밀 (POT MILL)■ 수량시험 분쇄 (유약·원료 실험용)

사용 설비 · 유약 실험 및 제조 설비

설비명수량용도
진동채 1000파이1기유약·이장 입자 거르기 (대용량)
진동채 600파이1기유약·이장 입자 거르기
다이어프램 이송 펌프1세트유약·이장 이송
로봇 시유기■ 수량유약을 고르게 분사해 시유
시제품 유약 분쇄. 시험용 포트밀을 롤러 위에서 돌려 시제품용 유약을 곱게 분쇄합니다
알루미나 볼밀 200kg
알루미나 볼밀 200kg
알루미나 볼밀 50kg
알루미나 볼밀 50kg
시험용 포트밀
시험용 포트밀
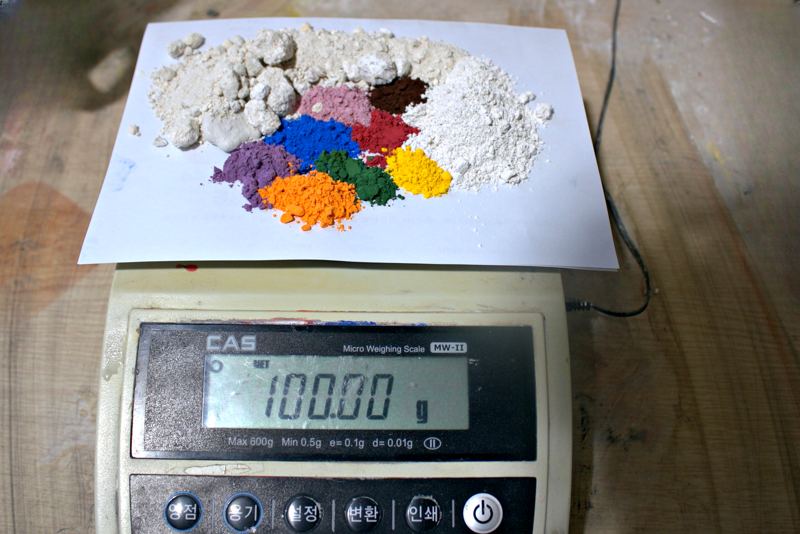
시제품 개발 때 원료를 정밀 저울로 계근하는 모습
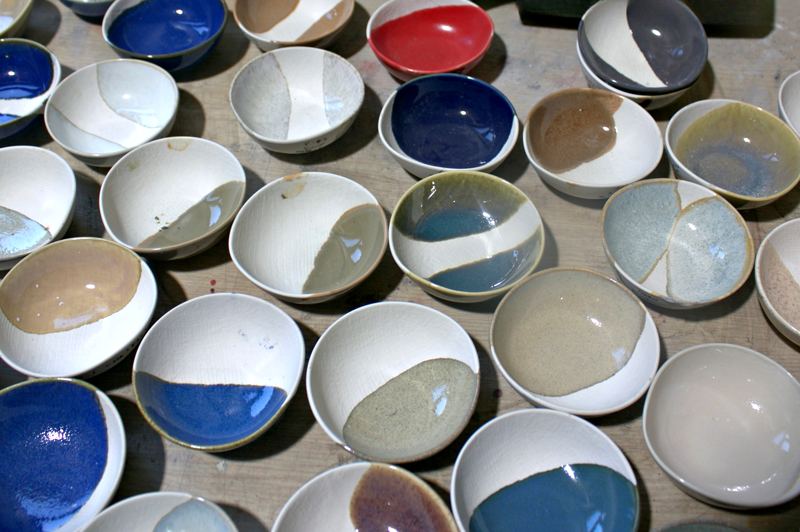
여러 가지 요변유약을 시험한 볼
여러 가지 요변유약을 시험한 볼
로봇 시유기. 로봇 팔이 기물을 한 번에 여러 개 집어 유약에 담갔다 꺼냅니다
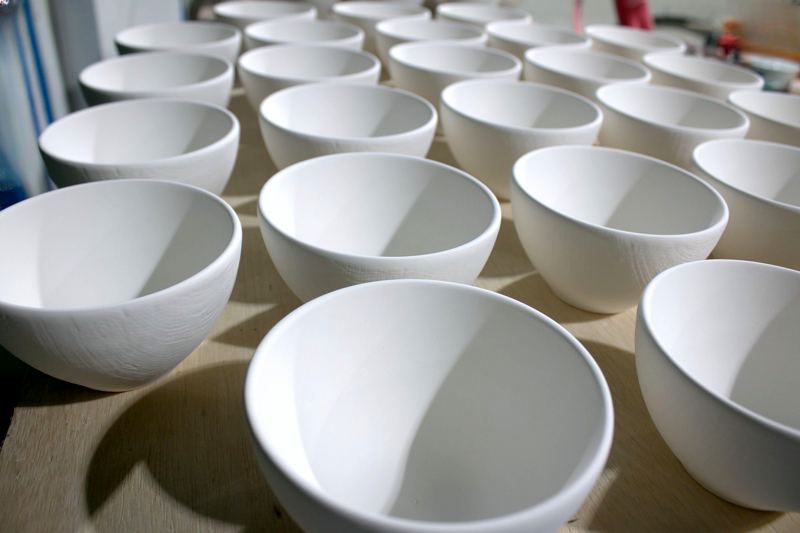
시유 직후 줄지어 놓인 볼
시유 직후 줄지어 놓인 볼
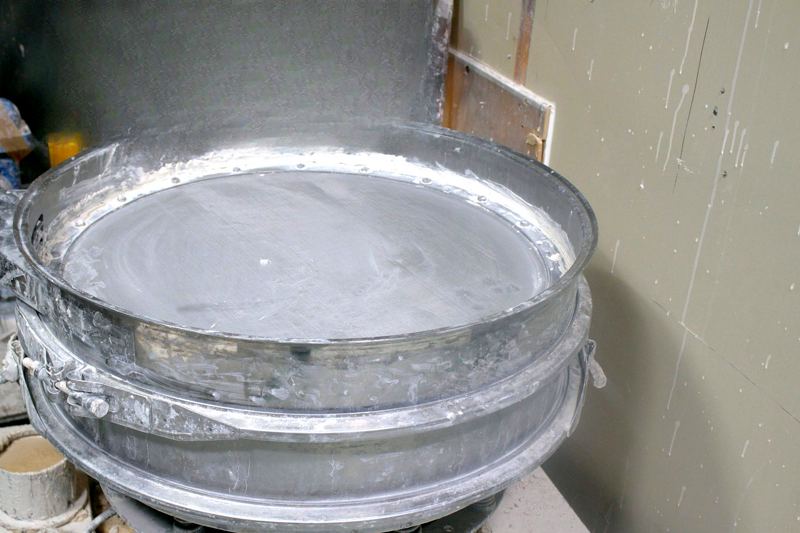
진동채 1000파이
진동채 1000파이
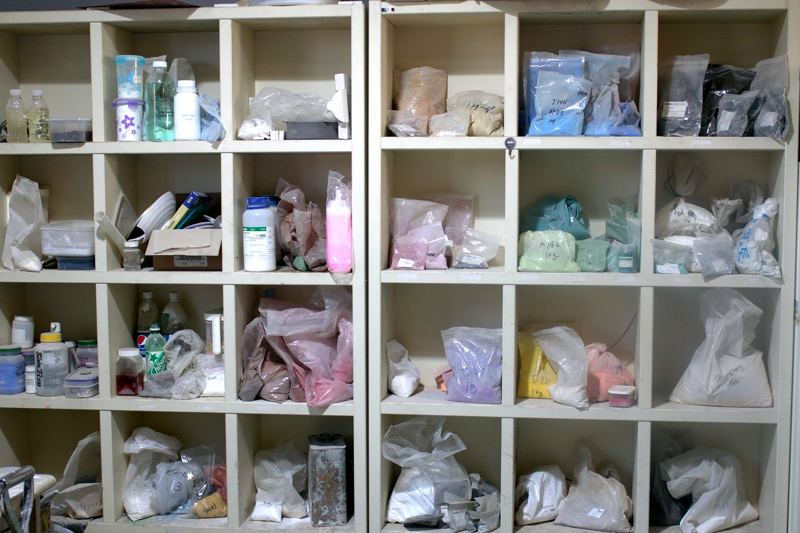
색상별 원료가 정리된 유약 실험실
색상별 원료가 정리된 유약 실험실
유약 원료
유약 원료
08

재벌 소성

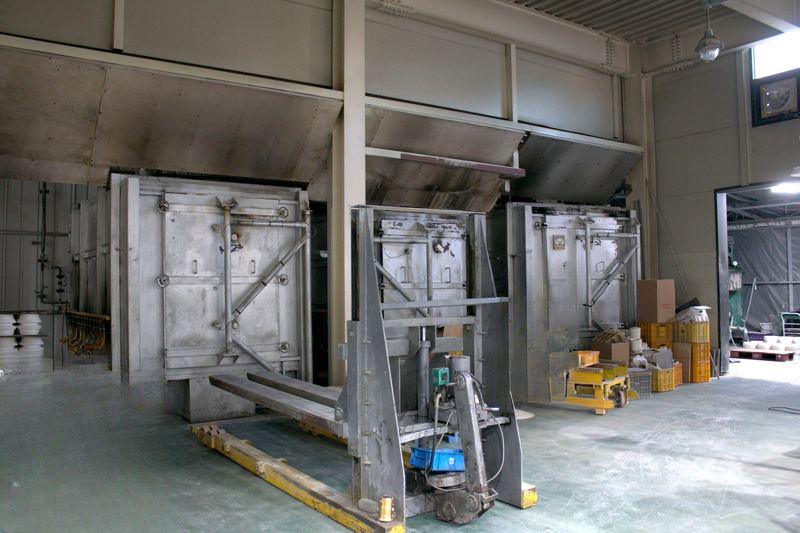
약 1,250℃에서 다시 구워 완성합니다. 하부 밀폐형 LPG 소성로는 위아래와 좌우 온도 차이가 거의 없어, 까다로운 환원 소성에서도 분위기와 온도를 고르게 제어합니다. 산화·환원 소성을 모두 하며, 초벌 소성에도 사용합니다.

티스푼·괄사처럼 걸어서 굽는 기물은 고온용 전기 소성로에서 소성합니다.

약 1,250℃

사용 설비 · LPG 소성로

설비명LPG 가스 소성로 (산화/환원 겸용)
수량·용량2.5㎥ 1기 · 3.0㎥ 2기 · 총 3기
방식하부 밀폐형

사용 설비 · 전기 소성로 (고온용)

용량수량특징
1.0㎥1기최고 사용 온도 1,300℃
0.01㎥1기걸어서 굽는 기물, 인글레이즈 전사
LPG 소성로 3기 (2.5㎥ 1기, 3.0㎥ 2기)
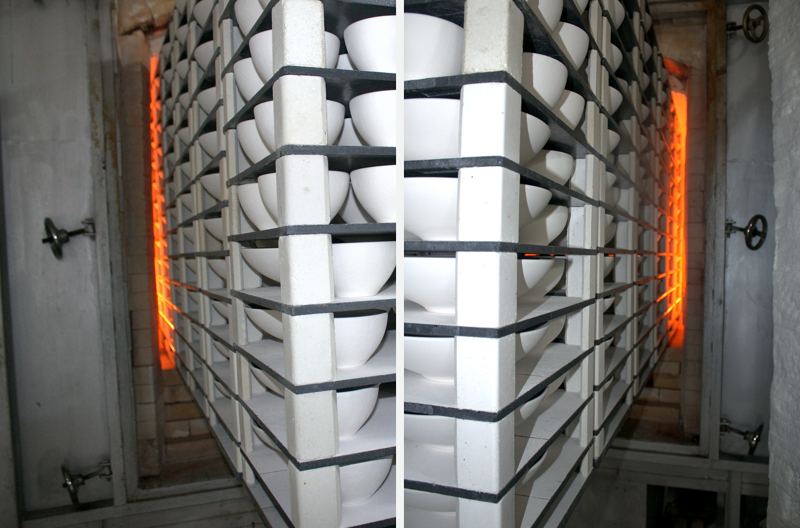
LPG 소성로로 들어가는 기물. 왼쪽과 오른쪽에서 본 모습
재벌 소성 전, 소성로 선반에 층층이 적재한 기물
시유를 마치고 소성을 기다리는 기물
시유를 마치고 소성을 기다리는 기물
LPG 소성로 3.0㎥
LPG 소성로 3.0㎥
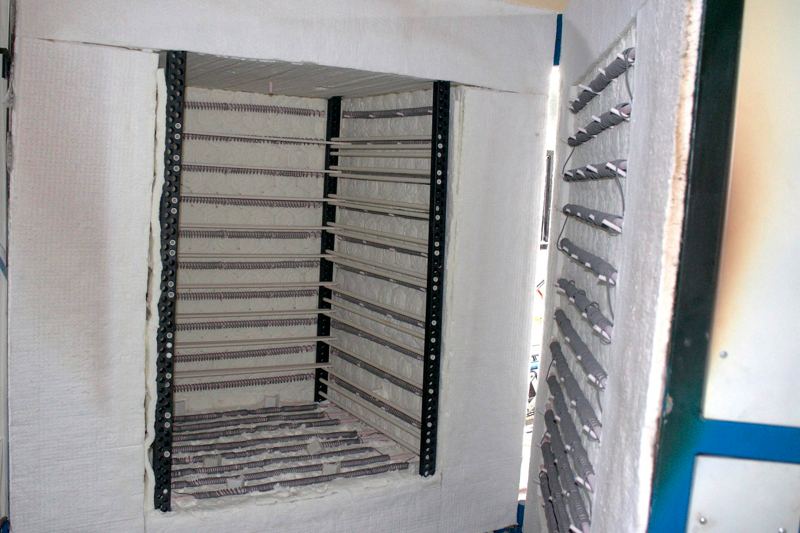
고온용 전기 소성로 1.0㎥ 내부
고온용 전기 소성로 1.0㎥ 내부
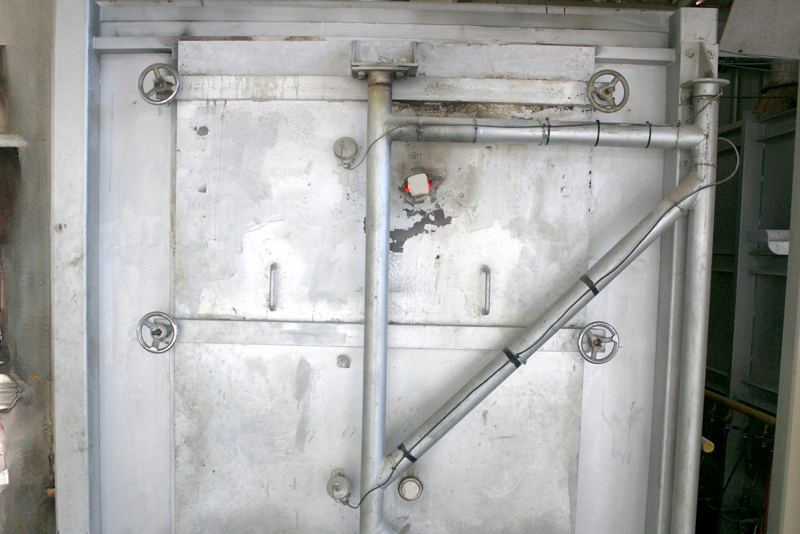
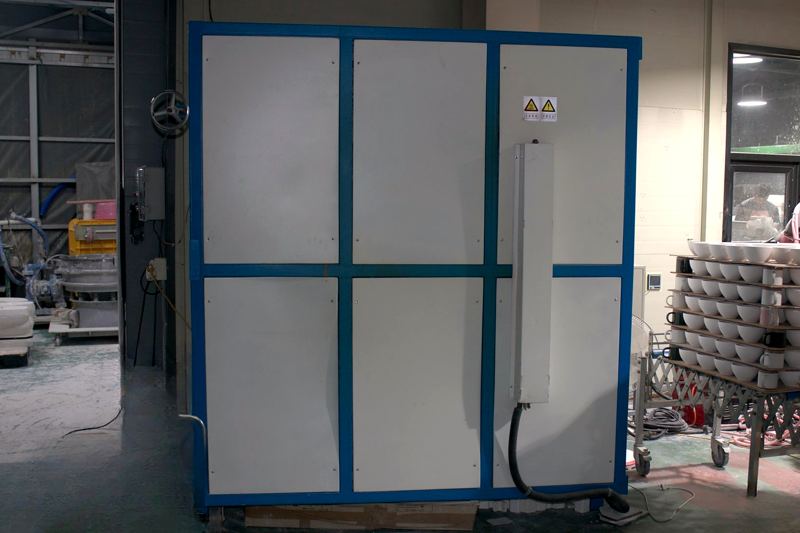
고온용 전기 소성로 1.0㎥ 외관
고온용 전기 소성로 1.0㎥ 외관
09

인쇄·전사

패드·스크린 프린팅으로 로고와 문양을 인쇄하고, 샌드 블라스트로 표면에 새겨 넣습니다.

전사지는 붙인 뒤 한 번 더 구워 고정합니다. 일반 상회 전사는 중온용 전기 소성로에서 750~850℃로, 인글레이즈 전사는 고온용 전기 소성로에서 1,210℃를 기준으로 색상에 따라 온도를 조금씩 조절해 유약 속에 문양이 스며들게 합니다. 골드(금) 전사와 유리 전사도 전사지에 맞는 온도로 따로 굽습니다.

사용 설비 · 인쇄 설비

설비명수량용도
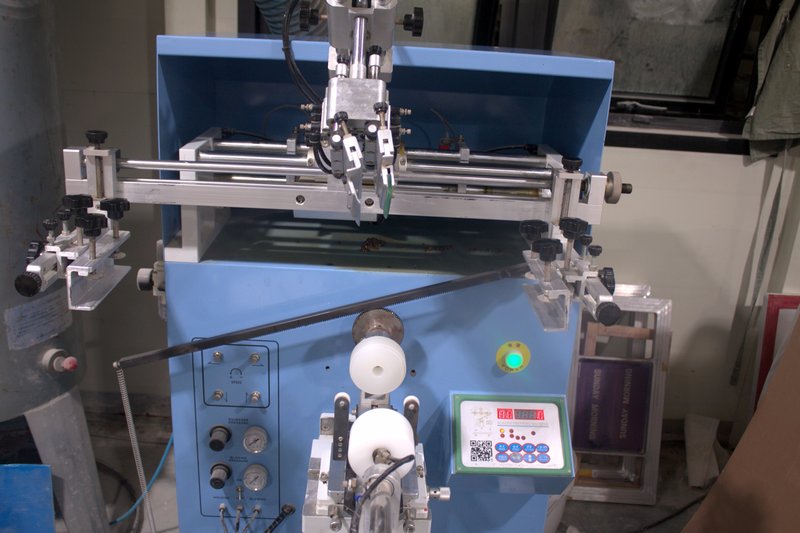
패드 프린팅1기곡면에 로고·문양 직접 인쇄
스크린 프린팅1기원통형 기물 외면 인쇄, 스크린 발수 작업
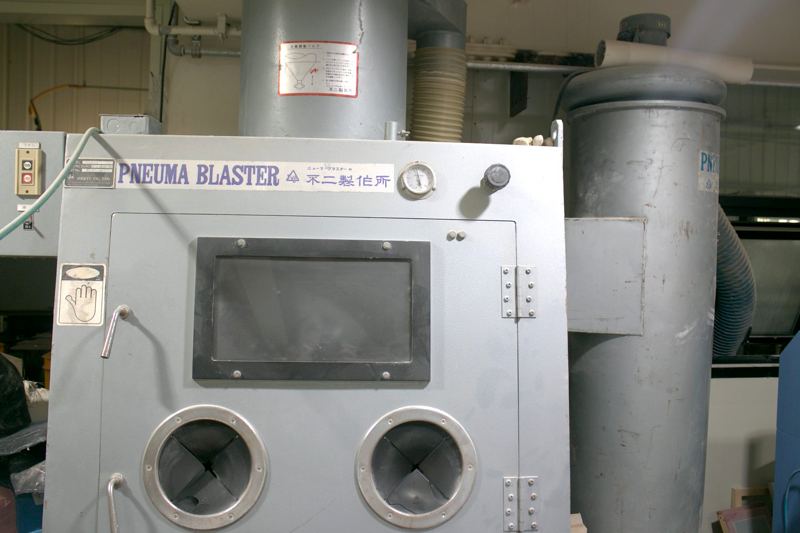
샌드 블라스트1기표면에 로고·문양 각인

사용 설비 · 전기 소성로 (중온용)

용량수량특징
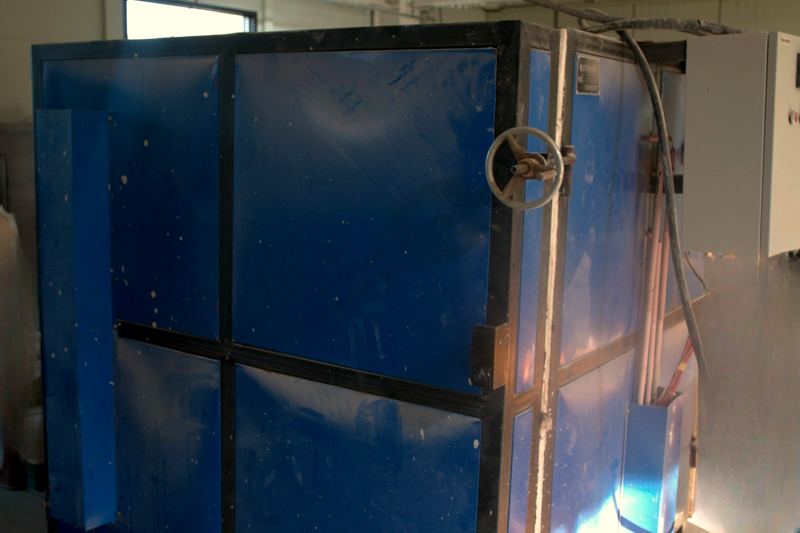
1.5㎥1기최대 1,000℃
0.125㎥1기최대 1,000℃
스크린 프린팅으로 머그와 고블릿 외면에 발수제를 인쇄한 뒤, 유약에 담가 시유하는 모습. 발수제를 인쇄한 자리에는 유약이 묻지 않아 글자가 흰색으로 남고, 발수 스크린 프린팅을 마친 기물은 1,250℃로 굽습니다
발수 인쇄를 마친 고블릿
발수 인쇄를 마친 고블릿
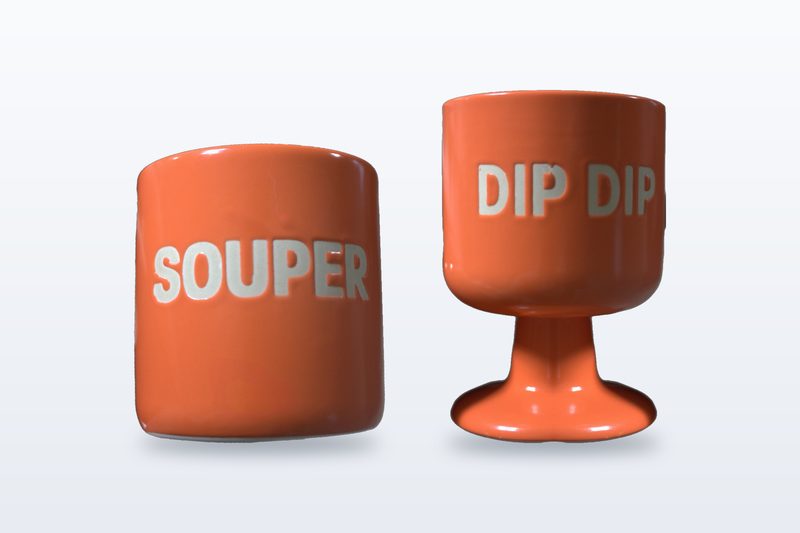
스크린 발수 인쇄 후 시유·소성을 마친 완제품. 발수제를 인쇄한 글자 자리만 유약 없이 남습니다
패드 프린팅으로 발수 인쇄하는 모습. 실리콘 패드가 동판의 발수제 문양을 찍어 올린 뒤, 초벌 접시 위에 그대로 옮겨 찍습니다
패드 프린팅으로 발수 인쇄를 마친 초벌 접시
패드 프린팅
패드 프린팅
스크린 프린팅
스크린 프린팅
샌드 블라스트
샌드 블라스트
중온용 전기 소성로 1.5㎥
중온용 전기 소성로 1.5㎥
중온용 전기 소성로 0.125㎥
중온용 전기 소성로 0.125㎥
10

검수·포장

균열, 뒤틀림, 유약 불량을 한 점씩 확인하고 출고합니다. 작업장은 제진용 집진기 2기로 분진을 줄여 깨끗하게 유지합니다.

완제품과 출고 대기 제품
완제품과 출고 대기 제품
제진 작업용 집진 설비
제진 작업용 집진 설비

■ 공정 순서·온도·단계별 사용 설비 최종 확인

외주 공정이 없기 때문에, 문제가 생기면 바로 찾고 바로 고칩니다.

그것이 LKmade가 품질과 납기를 약속할 수 있는 이유입니다.

견적 문의하기
견적 문의하기